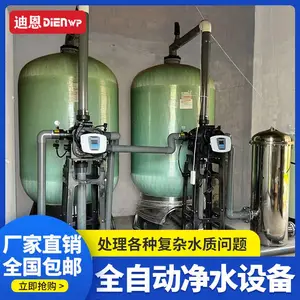
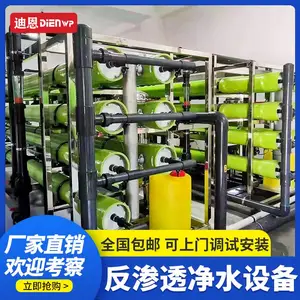
| 产品特性:全自动 | 加工定制:是 | 处理污水量:100m3/h |
| 品牌:DIENWP | 流量计规格:10-1000m3/h | 产品名称:食品厂一体化污水处理设备 |

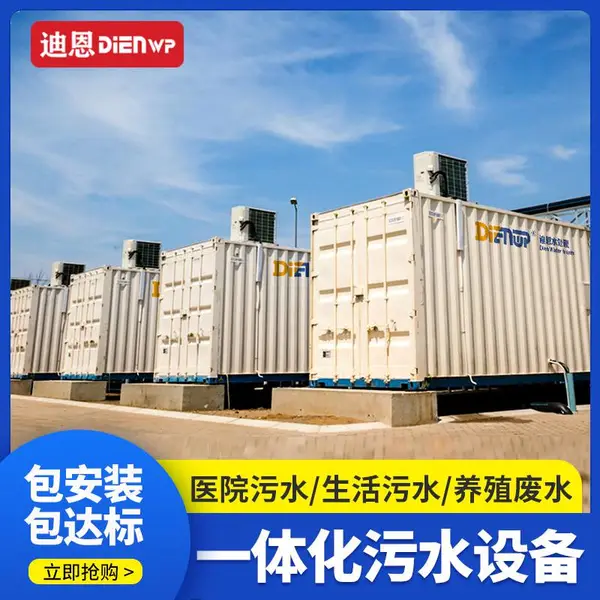
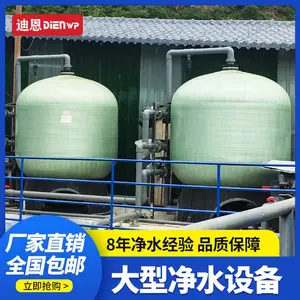
食品厂生产过程中会产生大量含油脂、有机物、悬浮物的废水,若处理不达标直接排放,不仅违反环保法规,还会污染水体环境、影响企业正常生产。100吨食品厂一体化污水处理设备凭借集成化设计、高效净化能力及适配性强的优势,成为中小型食品厂污水治理的优选方案,助力企业实现达标排放与绿色生产。
100吨食品厂一体化污水处理设备的核心亮点的是集成化架构,将预处理、生化处理、深度处理及污泥处理等模块整合于一体,无需单独搭建多个处理构筑物,大幅节省厂房占地面积。对于空间有限的食品厂而言,设备可按需摆放于室外或车间角落,安装便捷且不影响生产流程,同时模块化设计便于后期检修、维护及扩容,降低设备运维的人力与时间成本。
针对食品厂污水高有机物、高油脂、高悬浮物的特性,100吨一体化污水处理设备采用专属工艺适配设计,确保净化效果达标。预处理阶段通过格栅、隔油池、沉淀池组合,高效去除污水中的大块杂质、浮油及悬浮物,避免后续工艺模块堵塞,为生化处理奠定基础;核心生化阶段采用AO、MBR等主流工艺,利用微生物降解污水中的COD、BOD等有机污染物,针对性分解食品加工过程中产生的蛋白质、淀粉等有害物质;深度处理阶段搭配过滤、消毒模块,进一步降低出水浊度、杀灭细菌,确保出水符合《食品工业水污染物排放标准》。
不同类型食品厂的污水成分差异较大,100吨一体化污水处理设备可实现个性化适配调整。针对豆制品厂、屠宰厂等含油量高、有机物浓度高的污水,优化隔油装置与生化反应池参数,强化油脂分解与有机物降解能力;针对饮料厂、糕点厂等水质波动大的污水,配备智能水质监测系统,自动调节运行参数,保障处理效果稳定;同时设备可适配食品厂间歇式生产模式,具备启停灵活、抗冲击负荷强的特点,避免污水量波动影响处理效率。
节能高效与智能便捷是100吨食品厂一体化污水处理设备的另一大优势。设备搭载高效节能水泵、曝气装置,在保障处理效果的同时降低水电消耗,相较于传统分散式处理设备,运行成本可降低15%-20%;配备全自动控制系统,实现污水进水、处理、出水全流程自动化控制,实时监测水质指标,故障自动报警,减少人工值守需求,适配食品厂高效生产节奏。
此外,优质的100吨食品厂一体化污水处理设备还配套***售后保障服务。厂家会提供前期污水检测、工艺方案定制、上门安装调试服务,同时对操作人员进行专业培训,确保设备规范运行;后期定期上门巡检、维护保养,及时更换损耗配件,解决设备运行过程中的各类问题,保障设备长期稳定达标,为食品厂规避环保风险,助力企业实现可持续发展。